


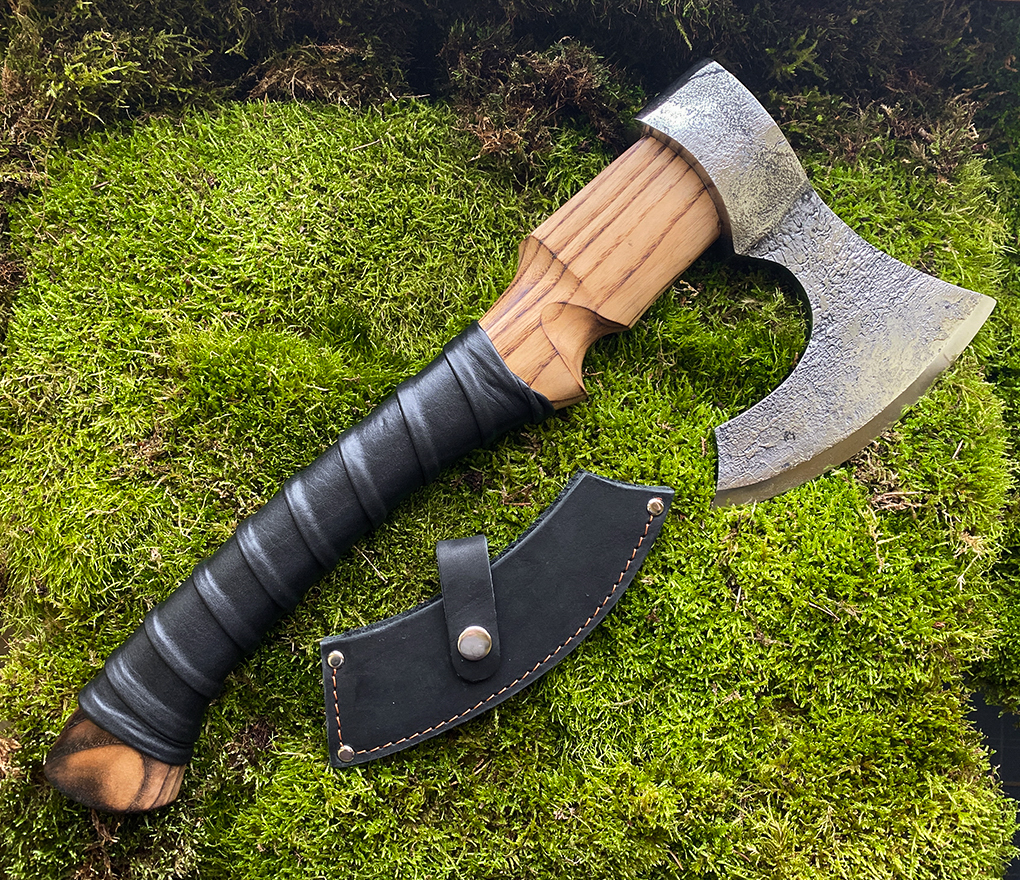
7 hantverkssteg som gör en yxa till ett riktigt arbetsinstrument
En yxa verkar vara ett enkelt föremål – ett metallstycke på en trästöd. Men vägen från stålblanken till färdigt arbetsredskap består av flera precist utförda steg vars ordning och noggrannhet avgör hur länge och hur väl yxan kommer att tjäna. Låt oss titta på vad som faktiskt händer innan yxan kommer i användarens händer.
1. Stålval och förberedelse
Allt börjar med materialet. Kolstål är det val som hantverkare har använt i århundraden eftersom det både formbar vid smidning och kan bibehålla skärpning efter härdning. Till exempel är stålsorten 9HS känd för sin goda hårdhet och slagmotstånd – precis de egenskaper som behövs för ett instrument som regelbundet möter trä och andra hårt material på ett annat sätt än en kökskniv. Före smidningen skärs stål i lämpliga bitar och värms upp till en temperatur där metallen blir plastisk nog att kunna formas.
2. Smidning – formning med hammare
Smidning är det steg där hantverkares erfarenhet syns mest. Het stål slås och sträcks för att forma bladets profil – den bredare, flatare delen som senare blir skärande kant, och den tjockare basen som tar upp slagbelastningen. Till skillnad från gjutning tätnar smidning metallstrukturen och gör den motståndskraftig mot sprickor. Det är just därför smidda yxor traditionellt värderas högre än gjutna – metallens inre struktur är tätare och mer enhetlig.
3. Härdning och anlöpning
När formen är klar följer härdningen – snabb kylning av stål som gör det hårt men också sprött. För att förhindra sprickor under användning anlöps bladet efter härdningen, det vill säga uppvärms igen till lägre temperatur och får svalna långsamt. Denna process bestämmer slutlig hårdhet – vid väl utförd härdning och anlöpning uppnår man en hårdhet runt 58-59 HRC, vilket är ett ganska högt värde för ett arbetsredskap som måste motstå både skärphållning och slagbelastning.
4. Bladslipning och geometriformning
Efter värmebehanding är bladet ännu inte klart för arbete – det är bara en form. Under slipningen formas bladets vinkel och tjockleksövergången från tjock bas till tunn skärande kant. För en yxa med bladtjocklek som når upp till cirka 15 mm vid basen och tunnas av till bara några millimeter vid skäranden måste denna övergång formas gradvis – en för brant vinkel gör bladet sprött, en för låg försämrar skärkraften. Hantverkaren uppnår denna balans genom att gradvis ta bort metall och regelbundet kontrollera geometrin.
5. Skärkantsslipning och polering
När basgeometrin är klar följer mer finare arbete – skärkantsslipning till färdigt tillstånd. I detta steg används alltmer fina slipmedel för att gradvis ta bort mikroskopiska metallpartiklar tills kanten uppnår önskad skärphet. Många hantverkare utför detta steg för hand eftersom en maskin inte kan känna hur metallen reagerar på trycket – det kräver erfarenhet som uppsamlats över år.
6. Handtagstillverkning och fastsättning
Handtaget är minst lika viktigt som bladet. Valet av trä måste vara väl överfört – det måste vara tillräckligt elastiskt för att absorbera slag, men också motståndskraftigt mot sprickor. Ash är traditionellt material för arbetsredskaps skaft just för dessa egenskaper. Handtagen är utformade så att de ligger bekvämt i handen och säkerställer ett säkert grepp även i fuktiga förhållanden – ofta hjälper läderdetaljer i greppzonen. Fastsättningen av handtaget på metallhuvudet måste göras noga eftersom ett löst samband är en av de vanligaste orsakerna till att ett redskap blir osäkert att använda.
7. Finish och slutkontroll av färdigt arbete
Det sista steget är visuell och funktionell finish – ytbehandling mot korrosion, handtags polering och kontroll av hela produkten. En god hantverkare kontrollerar före leverans att bladets och handtagets samband är säkert, skärpheten och den allmänna balansen i handen. Det är just därför det lönar sig att vid val av exempelvis VIKING YXA- smidd kolstål av hög kvalitet lägga märke till inte bara stålet utan också hur noga den sista finishen är utförd – det vittnar om den övergripande tillverkningskvaliteten.
Vart och ett av dessa steg kräver tid och precision, och om man hoppar över något av dem lider slutresultatet. Nästa gång du håller en yxa eller kniv i handen, kom ihåg – bakom det enkla utseendet döljer sig en kombination av flera hantverksskickligheter som utvecklats genom århundraden.
Vanliga frågor
Varför anses smiddat stål bättre än gjutet?
Smidningsprocessen tätnar metallstrukturen, vilket gör den motståndskraftig mot sprickor och slag jämfört med gjutningsteknik.
Vad är anlöpning och varför behövs det efter härdning?
Anlöpning är en omvärming till lägre temperatur efter härdning, som minskar stålets spröhet samtidigt som önskad hårdhet bibehålls.
Varför använder man just trä för handtag och inte metall eller plast?
Trä som ask absorberar slagenergien väl och ger ett säkert grepp, vilket är viktigt för slagverktyg.
Påverkar bladets tjocklek yxans hållbarhet?
Ja, en tjockare bas tål slagbelastningen bättre, men en tunnare skärande kant ger bättre skärförmåga – övergången mellan dem är resultatet av hantvarkares skicklighet.
VIKING YXA- smidd kolstål av hög kvalitet
 Inga produkter i varukorgen.
