


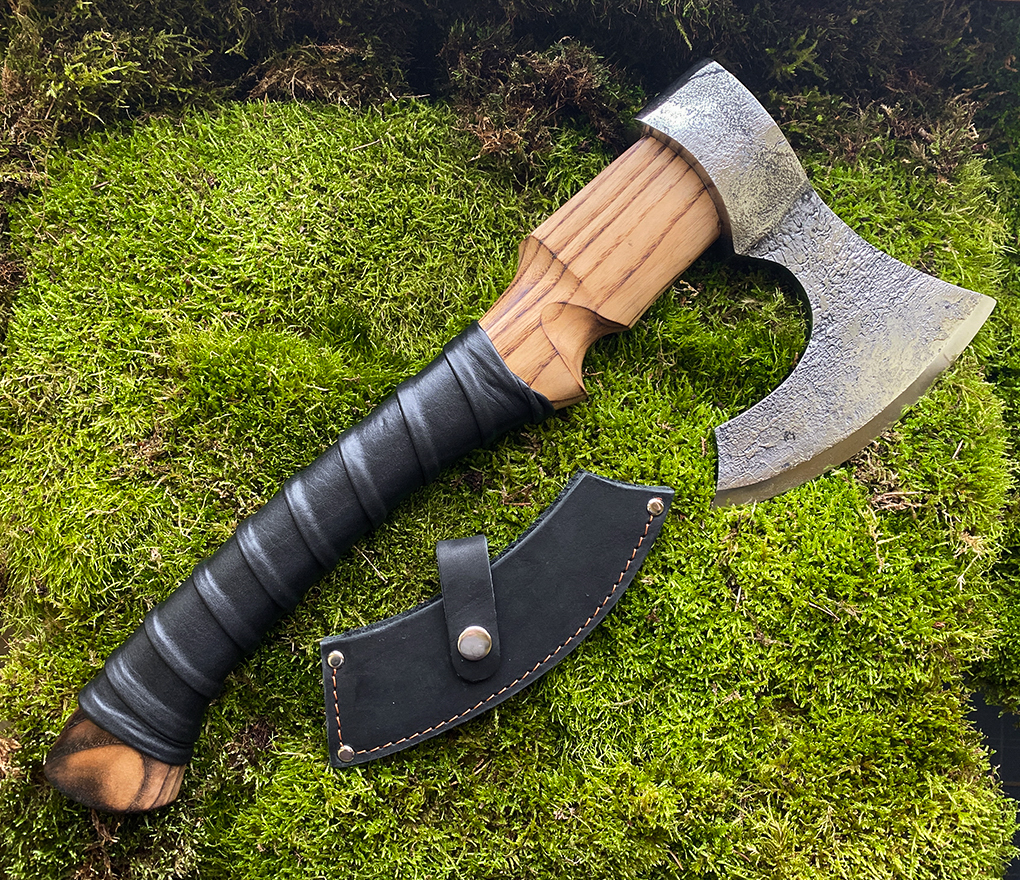
7 amatniecības posmi, kas padara cirvi par īstu ieroci darbam
Cirvis izskatās pēc vienkārša priekšmeta – metāla gabals uz koka kāta. Taču ceļš no tērauda sagataves līdz gatavam darbarīkam sastāv no vairākiem precīzi izpildītiem posmiem, kuru secība un rūpība nosaka, cik ilgi un cik labi cirvis kalpos. Apskatīsim, kas īsti notiek, pirms cirvis nonāk lietotāja rokās.
1. Tērauda izvēle un sagatavošana
Viss sākas ar materiālu. Oglekļa tērauds ir izvēle, ko amatnieki izmanto gadsimtiem, jo tas labi pakļaujas kalšanai un pēc rūdīšanas spēj noturēt asumu. Piemēram, tērauda marka 9HS ir pazīstama ar labu cietību un izturību pret triecieniem – tieši tās īpašības, kas nepieciešamas instrumentam, kurš regulārāk saskaras ar koku un citiem cietiem materiāliem nekā virtuves nazis. Pirms kalšanas tēraudu sagriež atbilstošos gabalos un uzkarsē līdz temperatūrai, pie kuras metāls kļūst pietiekami plastisks, lai to varētu formēt.
2. Kalšana – formas piešķiršana ar āmuru
Kalšana ir posms, kurā redzama amatnieka pieredze visvairāk. Karstu tēraudu sit un stiepj, veidojot asmens profilu – platāku, plakanāku daļu, kas vēlāk kļūs par griezējmalu, un biezāku pamatni, kas pieņem triecienu slodzi. Atšķirībā no liešanas, kalšana sablīvē metāla struktūru, padarot to izturīgāku pret plaisāšanu. Tieši tāpēc kalti cirvji tradicionāli tiek vērtēti augstāk par liestiem – metāla iekšējā struktūra ir ciešāka un vienmērīgāka.
3. Rūdīšana un atlaišana
Kad forma ir gatava, seko rūdīšana – straujā tērauda dzesēšana, kas padara to cietu, bet arī trauslu. Lai novērstu plaisāšanu lietošanas laikā, pēc rūdīšanas asmeni atlaiž, proti, atkārtoti uzkarsē līdz zemākai temperatūrai un ļauj lēnām atdzist. Šis process nosaka gala cietību – labi veiktas rūdīšanas un atlaišanas rezultātā iegūst cietību aptuveni 58-59 HRC robežās, kas ir samērā augsts rādītājs darbarīkam, kam jāiztur gan asuma noturība, gan triecienu slodze.
4. Asmens slīpēšana un ģeometrijas veidošana
Pēc termiskās apstrādes asmens vēl nav gatavs darbam – tas ir tikai forma. Slīpēšanas laikā tiek veidots asmens leņķis un biezuma pāreja no biezās pamatnes līdz plānajai griezējmalai. Cirvim ar asmens biezumu, kas pamatnē sasniedz aptuveni 15 mm un griezējmalā sašaurinās līdz pāris milimetriem, šī pāreja jāveido pakāpeniski – pārāk straujš leņķis padara asmeni trauslu, pārāk lēzens mazina griezējspēju. Amatnieks šo līdzsvaru panāk, pakāpeniski noņemot metālu un regulāri pārbaudot ģeometriju.
5. Griezējmalas asināšana un pulēšana
Kad pamata ģeometrija ir gatava, seko smalkāks darbs – griezējmalas asināšana līdz gatavam stāvoklim. Šajā posmā izmanto arvien smalkākus slīpēšanas rīkus, pakāpeniski noņemot mikroskopiskas metāla daļiņas, līdz asmens sasniedz vēlamo asumu. Daudzi amatnieki šo soli veic roku darbā, jo mašīna nespēj just, kā metāls reaģē uz spiedienu – tas prasa gadu gaitā uzkrātu pieredzi.
6. Roktura izgatavošana un piestiprināšana
Rokturis nav mazāk svarīgs par asmeni. Koka izvēlei jābūt pārdomātai – tam jābūt pietiekami elastīgam, lai absorbētu triecienus, bet arī izturīgam pret plaisāšanu. Degošais osis ir materiāls, ko tradicionāli izmanto darbarīku kātiem tieši šo īpašību dēļ. Rokturi izstrādā tā, lai tas ērti gulētu plaukstā un nodrošinātu drošu satvērienu pat mitros apstākļos – šeit bieži palīdz ādas detaļas satvēruma zonā. Roktura piestiprināšana pie metāla galvas jāveic precīzi, jo vaļīgs savienojums ir viens no biežākajiem iemesliem, kāpēc darbarīks kļūst nedrošs lietošanā.
7. Apdare un gatavā izstrādājuma pārbaude
Pēdējais posms ir vizuālā un funkcionālā apdare – virsmas apstrāde pret koroziju, roktura pulēšana un visa izstrādājuma pārbaude. Labs amatnieks pirms nodošanas pārbauda asmens un roktura savienojumu, asuma kvalitāti un vispārējo balansu rokā. Tieši tāpēc, izvēloties, piemēram, VIKINGU CIRVIS – augstas kvalitātes kalts oglekļa tērauds, vērts pievērst uzmanību ne tikai tēraudam, bet arī tam, cik rūpīgi veikta pēdējā apdare – tas liecina par kopējo izgatavošanas kvalitāti.
Katrs no šiem posmiem prasa laiku un precizitāti, un izlaižot kādu no tiem, cieš gala rezultāts. Ja nākamreiz turēsi rokā cirvi vai nazi, atceries – aiz tā vienkāršā izskata slēpjas vairāku amatniecības prasmju apvienojums, kas veidojies gadsimtu gaitā.
Biežāk uzdotie jautājumi
Kāpēc kalts tērauds tiek uzskatīts par labāku nekā liets?
Kalšanas process sablīvē metāla struktūru, padarot to izturīgāku pret plaisāšanu un triecieniem salīdzinājumā ar liešanas tehnoloģiju.
Kas ir atlaišana un kāpēc tā vajadzīga pēc rūdīšanas?
Atlaišana ir atkārtota karsēšana zemākā temperatūrā pēc rūdīšanas, kas samazina tērauda trauslumu, saglabājot vēlamo cietību.
Kāpēc rokturim izmanto tieši koku, nevis metālu vai plastmasu?
Koks, piemēram, degošais osis, labi absorbē triecienu enerģiju un nodrošina drošāku satvērienu, kas ir svarīgi darbarīkiem ar triecienu slodzi.
Vai asmens biezums ietekmē cirvja izturību?
Jā, biezāka pamatne iztur triecienu slodzi, bet plānāka griezējmala nodrošina labāku griešanas spēju – pareiza pāreja starp tām ir amatnieka prasmes rezultāts.
VIKINGU CIRVIS – augstas kvalitātes kalts oglekļa tērauds
 Grozs ir tukšs.
