


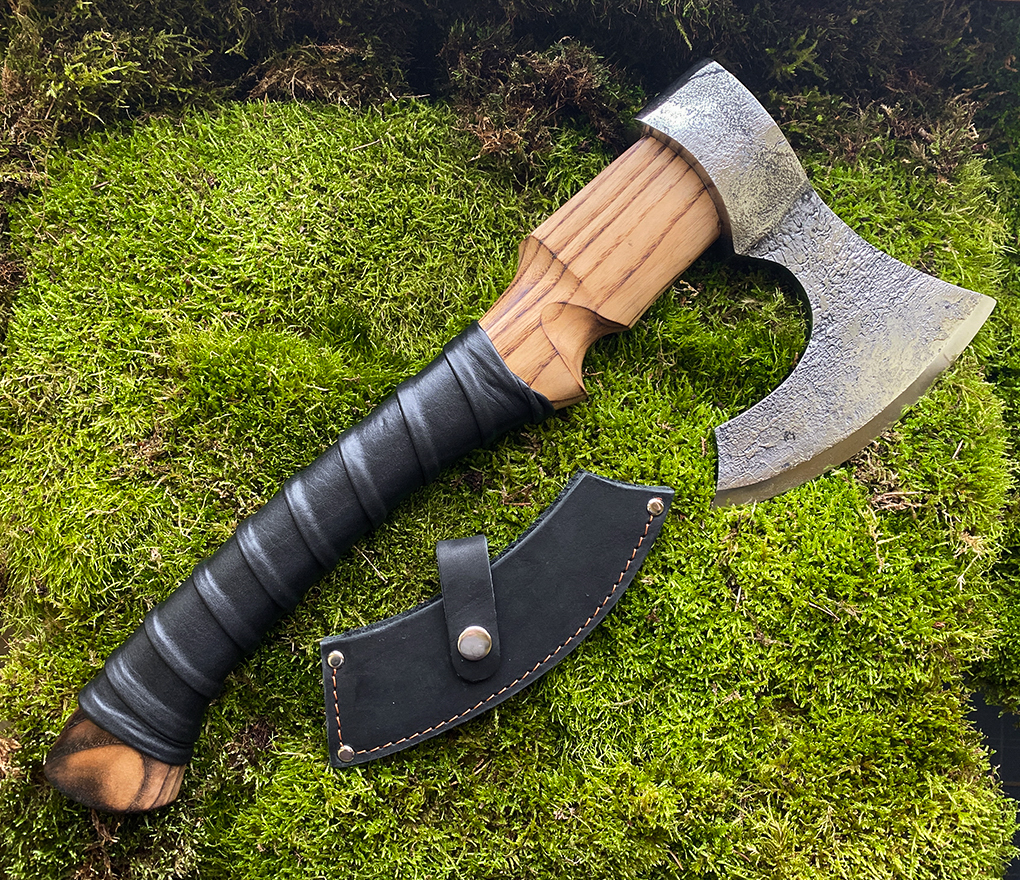
7 amatų žingsniai, kurie paverčia sekerį į tikrą darbo įrankį
Sekerys atrodo paprastas daiktas – metalo gabalas ant medinio koto. Tačiau kelias nuo plieno ruošinio iki gatavo darbo įrankio susideda iš kelių tiksliai atliktų etapų, kurių seka ir rūpestingumas lemia, kiek ilgai ir kaip gerai sekerys tarnauja. Žiūrėkime, kas iš tikrųjų vyksta, kol sekerys pasiekia vartotoją.
1. Plieno pasirinkimas ir paruošimas
Viskas pradedasi nuo medžiagų. Anglies plienas yra pasirinkimas, kurį amatininkai naudoja šimtmečius, nes jis gerai pasiduoda kalimui ir po kietinimo gali išsaugoti aštrumą. Pavyzdžiui, plieno markė 9HS yra žinoma dėl gero kietumo ir atsparumo smūgiams – tiksliai tos savybės, kurių reikia įrankiui, kuris reguliariai susiduria su medžiu ir kitomis kieta medžiagomis daugiau nei virtuvės peilis. Prieš kalimą plienas supjaustomas į atitinkamus gabalus ir įšildomas iki temperatūros, kurioje metalas tampa pakankamai plastiškas, kad jį būtų galima suformuoti.
2. Kalimas – formos suteikimas kūju
Kalimas yra etapas, kuriame amatininko patirtis matoma labiausiai. Karštą plieną plaka ir tempia, formuojant ašties profilį – platesnę, plokštesnę dalį, kuri vėliau taps pjovimo briauna, ir storesnę pagrindą, kuris prisiima smūgio apkrovą. Skirtingai nei lieta mediena, kalimas sutankina metalo struktūrą, todėl jis yra atsparus įplyšimams. Būtent dėl to tradiškai kalti sekeriai yra labiau vertinami nei lietieji – metalo vidinė struktūra yra grynesnė ir tolygesnė.
3. Kietinimas ir grūdinimas
Kai forma yra paruošta, seka kietinimas – greitai aušintas plienas, kuris jį padaro kietu, tačiau ir trapiu. Kad nelūžtų naudojimo metu, po kietinimo ašti grūdinamas, tai yra, pakartotinai šildomas žemesnėje temperatūroje ir leidžiamas lėtai atšalti. Šis procesas lemia galutinį kietumą – gerai atliktų kietinimo ir grūdinimo rezultatas yra maždaug 58-59 HRC diapazone, o tai yra gana aukštas darbo įrankio rodiklis, kuris turi atlaikyti tiek aštumo išlaikymą, tiek smūgio apkrovą.
4. Ašties šlifavimas ir geometrijos formavimas
Po šiluminės apdorojimo ašti dar nėra paruošta darbui – tai tik forma. Šlifavimo metu suformuojamas ašties kampas ir storis iš storo pagrindo iki plonos pjovimo briaunos. Sekeriai, kurio ašties storis pagrinde pasiekia apie 15 mm ir pjovimo briaunoje susiaurėja iki kelių milimetrų, ši perkrypa turi būti formuojama pamažu – per staigus kampas padaro ašti trapią, per lėtas sumažina pjovimo jėgą. Amatininkas šią pusiausvyrą pasiekia pamažu šalinant metalą ir reguliariai tikrinant geometriją.
5. Pjovimo briaunos asrinimas ir poliravimas
Kai pagrindinė geometrija yra paruošta, seka smulkesnis darbas – pjovimo briaunos asrinimas iki gatavo stavo. Šiame etape naudojami vis smulkesni šlifavimo įrankiai, pamažu šalinant mikroskopines metalo dalelės, kol ašti pasiekia norimą aštrumą. Daugelis amatininkų šį žingsnį atlieka rankomis, nes mašina negali jauti, kaip metalas reaguoja į spaudimą – tai reikalauja metais sukauptos patirties.
6. Rankenos gamyba ir tvirtinimas
Rankena nėra mažiau svarbi nei ašti. Medžio pasirinkimui reikia pagrįsto pagrindo – ji turi būti pakankamai elastinga, kad absorbuotų smūgius, bet ir atspari pleišėjimui. Uosio mediena yra medžiaga, kurią tradiškai naudoja darbo įrankių kaitoliams būtent šių savybių dėl. Rankenos yra suprojektuotos taip, kad patogumai gulėtų delnėje ir užtikrintų saugų suėmimą net šlapiais apstovais – čia dažnai padeda odos dalys suėmimo zonoje. Rankenos tvirtinimas prie metalo galvos turi būti tikslus, nes slika jungtis yra viena iš dažniausių priežasčių, kodėl darbo įrankis tampa nesaugus naudojant.
7. Baigmė ir gatavos produkcijos patikrinimas
Paskutinis etapas yra vizualinė ir funkcinė baigmė – paviršiaus apdorojimas nuo korozijos, rankenos poliravimas ir viso produkto patikrinimas. Geras amatininkas prieš pristatymo ašties ir rankenos jungį, aštumo kokybę ir bendrą balansą rankoje. Būtent todėl, pasirinkus, pavyzdžiui, VIKINGŲ KIRVIS – aukštos kokybės kaltinis anglinis plienas, verta atkreipti dėmesį ne tik į plieną, bet ir į tai, kaip rūpestingai atliekama paskutinė apdorojimas – tai liudija apie bendrą gamybos kokybę.
Kiekvienas iš šių etapų reikalauja laiko ir tikslaus atliekimo, o praleidus vieną iš jų, kenčia galutinis rezultatas. Kai kitą kartą turėsi rankomis sekerį ar peilį, prisimink – už tą paprastą išvaizdą slepiasi keletas amatybes prasmių, sukauptos šimtmečių gylumoje.
Dažnai užduodami klausimai
Kodėl kaltas plienas laikomas geresniu nei lietas?
Kalimo procesas sutankina metalo struktūrą, todėl jis yra atsparus įplyšimams ir smūgiams, palyginti su lieto metalo technologija.
Kas yra grūdinimas ir kodėl jis reikalingas po kietinimo?
Grūdinimas yra pakartotinis šildymas žemesnėje temperatūroje po kietinimo, kuris sumažina plieno trapumą, išsaugodamas norimą kietumą.
Kodėl rankena gaminama iš medžio, o ne metalo ar plastiko?
Mediena, pavyzdžiui, uosio mediena, gerai sugeria smūgio energiją ir užtikrina saugų suėmimą, kas svarbu smūgio apkrovai skirtam įrankiui.
Ar ašties storis veikia sekeryje išdurumą?
Taip, storesnis pagrindas atlaikauja smūgio apkrovą, bet plonesnė pjovimo briauna užtikrina geresnę pjovimo jėgą – tinkama perkrypa tarp jų yra amatininko įgūdžio rezultatas.
VIKINGŲ KIRVIS – aukštos kokybės kaltinis anglinis plienas
 Krepšelyje nėra produktų.
